Nouvelles de l'industrie
Matrices de broyeur à granulés : spécifications, taux de compression et liste de contrôle d'achat
Une ligne de granulés évaluée à 8 tonnes par heure qui retombe à 6,5, avec des fines dans les sacs finis approchant les 5 pour cent, vous dit quelque chose bien avant que quiconque n'ouvre la porte de la chambre de filière : la face active de la filière est usée. Les entrées des trous ont été arrondies, la longueur effective a diminué et la presse le paie en capacité. Parmi toutes les pièces d'usure d'une presse à granulés, matrices de broyeur à granulés sont généralement l'article le plus cher, mais ils sont encore souvent commandés uniquement en fonction du diamètre du trou, le taux de compression, la surface ouverte et la nuance d'acier étant laissés au catalogue.
Le guide ci-dessous couvre ce que fait la matrice, les lignes de spécifications qui déterminent les performances, la manière dont le taux de compression doit être choisi et le matériel des rouleaux qui décide de la durée de vie de l'un d'entre eux.
Ce que font les matrices du broyeur à granulés à l'intérieur de la chambre de presse
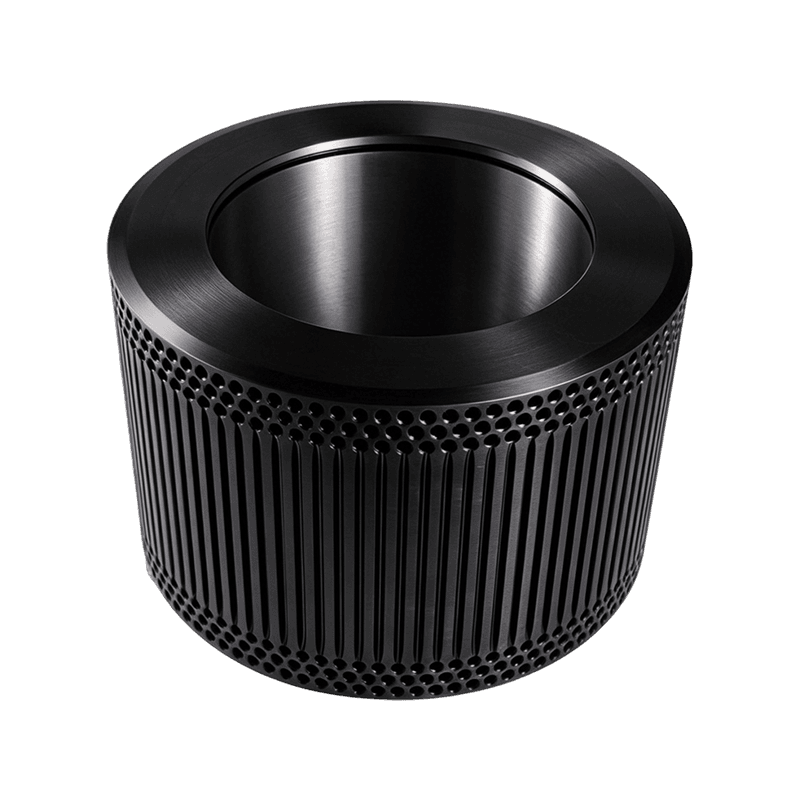
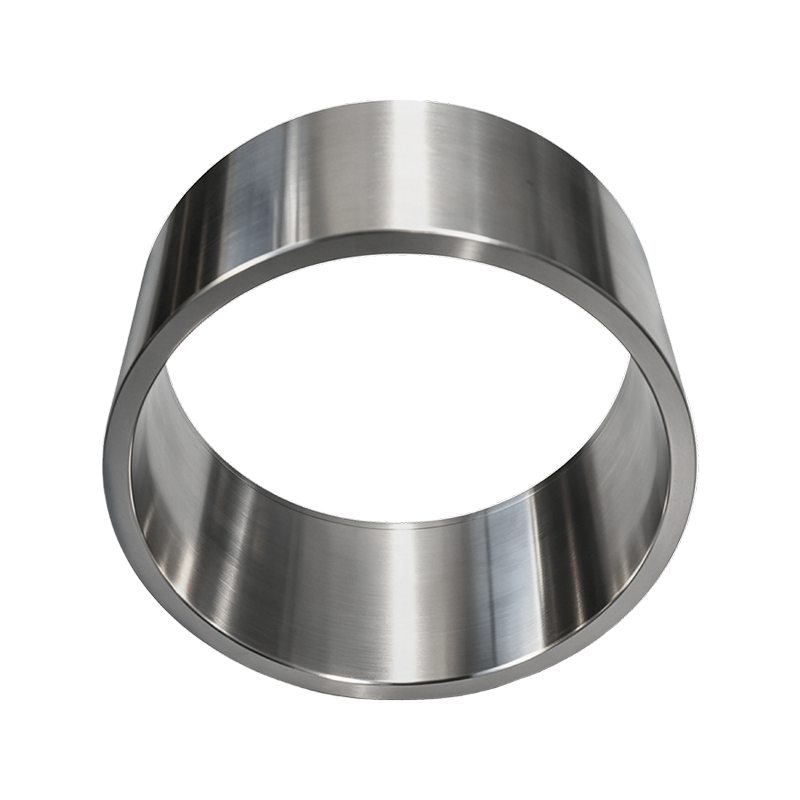
Une filière de broyeur à granulés est l'anneau ou le disque en acier perforé qui forme réellement le granulé : des rouleaux pressent le matériau conditionné à travers des milliers de trous percés, et la friction, la pression et l'humidité le lient en brins denses qui sont coupés à longueur à l'extérieur.
Une filière de broyeur à granulés est un composant en acier remplaçable et percé avec précision, en forme d'anneau dans les presses à filière annulaire et plate dans les presses à filière plate, dont la géométrie des trous définit le diamètre, la densité et le débit des granulés.
Chaque trou porte la même anatomie, et chaque paramètre qui y figure est une décision d'achat :
- Diamètre du trou : la taille des granulés commandée par l'acheteur, de 2 mm d'aliment pour alevins à 8 mm de combustible.
- Fraisage et angle d'entrée : trop peu profond affame l'admission, trop profond affaiblit le visage.
- Longueur efficace : la distance sous compression, qui forme le taux de compression avec le diamètre.
- Épaisseur totale et relief : profondeur structurelle plus toute sortie élargie qui raccourcit la longueur utile.
- Schéma de perçage et nombre de trous : combien de trous s'adaptent sur la largeur active, ce qui définit la zone ouverte et la capacité.
Changez-en un et la capacité, la dureté des granulés et la résistance de la matrice évoluent avec.
Liste de contrôle de la fiche technique des matrices : trous, longueur efficace, zone ouverte, acier
Cinq lignes de spécifications déterminent l'essentiel des performances et du prix d'une matrice : diamètre du trou, longueur effective, surface ouverte, qualité d'acier et dureté de travail.
Le diamètre du trou est fixé par les spécifications des pellets vendus. La longueur effective, et non l'épaisseur totale, contrôle la compression et constitue le chiffre à comparer entre les devis. La zone ouverte, la part de la face occupée par les trous, troque la capacité contre la résistance : plus d'acier retiré signifie plus de tonnes par heure mais une face qui fléchit et se fissure plus tôt. L'acier inoxydable X46Cr13 élimine la corrosion provoquée par la vapeur et l'alimentation acide, tandis que le 20MnCr5 cémenté convient à la biomasse abrasive. Une matrice correctement fabriquée arrive avec sa surface de travail comprise entre HRC 52 et 58, appuyée par un certificat de dureté.
| Spécification | Matrice d'alimentation du bétail | La biomasse ligneuse meurt |
| Diamètre de trou typique | 2-4 mm | 5-8mm |
| Longueur efficace typique | 20-40mm | 30-55mm |
| Taux de compression (L/D) | 8:1 à 13:1 | 5:1 à 8:1 |
| Nuances d'acier courantes | X46Cr13 (4Cr13) inoxydable | Alliage 20MnCr5 / 40Cr |
| Dureté de la surface de travail | HRC 52-58 | HRC 52-58 |
| Aire ouverte typique | 20-28% | 18-25% |
Attention : une matrice percée avec plus de zone ouverte que celle pour laquelle la presse a été conçue peut consommer plus de courant que ce que le moteur principal contient en réserve, alors indiquez le modèle de la machine et le code de matrice estampé à chaque demande.
Le taux de compression expliqué : le chiffre derrière la dureté des pellets
Le taux de compression est le chiffre le plus cité et le plus mal compris sur une matrice : augmentez-le et les pellets deviennent plus denses et plus durs, mais la presse a besoin de plus de puissance, de plus de conditionnement et d'un fonctionnement plus stable.
Le taux de compression est égal à la longueur effective du trou divisée par le diamètre du trou. Un trou de 4 mm avec 40 mm de longueur effective donne une matrice 10:1.
La formulation fixe le point de départ. La graisse lubrifie, de sorte que les rations de volaille huileuses s'extrudent facilement sur des longueurs de travail plus courtes ; La sciure liée à la lignine nécessite des parois de filière épaisses mais des ratios modestes pour éviter d'étouffer la ligne. Partez d'un rapport éprouvé et ajustez dans une seule direction : les pellets friables nécessitent une longueur plus efficace, un moteur surchargé ou des étouffements fréquents pour moins cher. Un bon conditionnement de la vapeur fait en partie le même travail qu'une filière plus longue, c'est pourquoi une alimentation bien conditionnée peut faire fonctionner une filière plus courte et plus froide.
Taux de compression de départ typiques (L/D) par application
Matrice annulaire ou matrice plate : adapter la chambre de presse à votre production
Les filières annulaires gagnent en capacité et en cohérence, les filières plates gagnent en prix et en simplicité, de sorte que le choix se résume généralement à des tonnes par heure.
Chambre de filière annulaire
- Capacités d'environ 300 kg/h jusqu'à 30 t/h sur lignes industrielles
- Compression uniforme, de sorte que la dureté et l'humidité maintiennent une bande serrée
- Matrices en acier inoxydable trempé ou cémentées avec de longs intervalles d'entretien
- Coût d'achat plus élevé et procédure de changement de matrice plus lourde
Chambre à matrice plate
- Généralement 50 à 1 000 kg/h pour l'échelle de la ferme et de l'atelier
- Structure simple avec des matrices moins coûteuses et échangeables en quelques minutes
- Changement de formule facile pour les aliments mélangés et les petites séries de biomasse
- Plus de variation de la dureté des granulés sur toute la face de la filière
Règle générale : si les pellets sont vendus selon les spécifications du client, la chambre à filière annulaire est rentabilisée ; pour une utilisation à la ferme, une matrice plate est généralement rentabilisée plus tôt.
L'usure des filières du broyeur à granulés est un problème en deux parties : associez les coques de rouleaux
Une matrice ne s'use jamais seule : chaque tonne qui atteint les trous a d'abord été comprimée par la coque du rouleau, la durée de vie de la matrice est donc décidée par le couple.
Les coques de rouleaux sont plus petites, moins chères et rapides à remplacer, et la plupart des plans de maintenance prévoient deux à trois changements de coque avant le retrait d'une matrice. Trois règles de jumelage protègent cet investissement :
- Exécutez la coque et la matrice à une dureté compatible afin qu'aucune surface ne creuse l'autre.
- Faites correspondre la largeur de la coque et le motif des dents au champ de trous actif de la matrice.
- Remplacez-les par des jeux assortis une fois l'usure avancée, ou une nouvelle matrice hérite du profil irrégulier des rouleaux usés en quelques jours.
Pour les tâches abrasives, les coquilles de roulement en acier trempé GCr15 conservent leur profil de dent beaucoup plus longtemps que l'acier au carbone ordinaire.
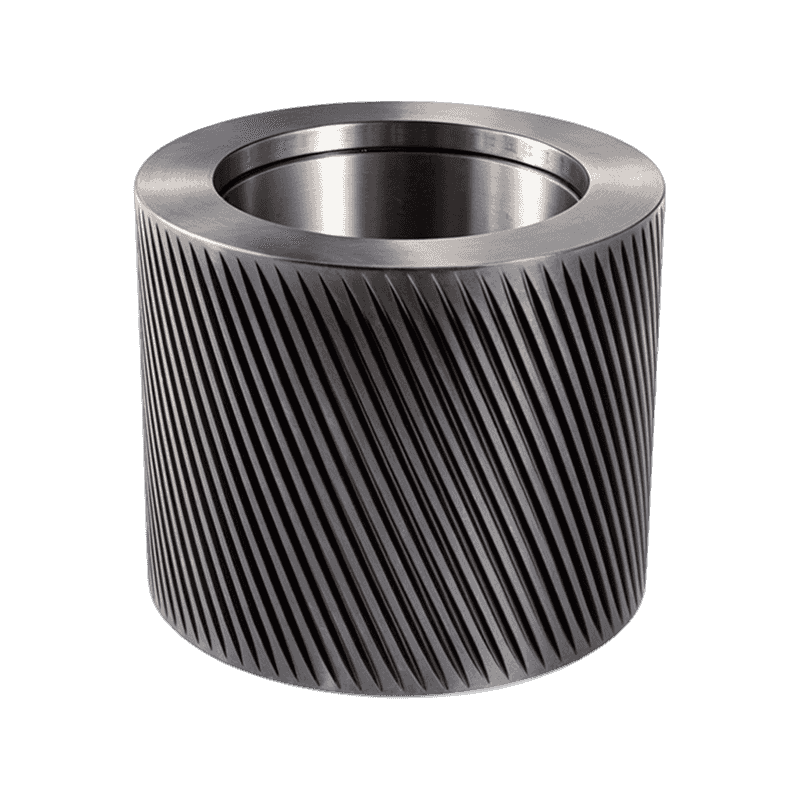
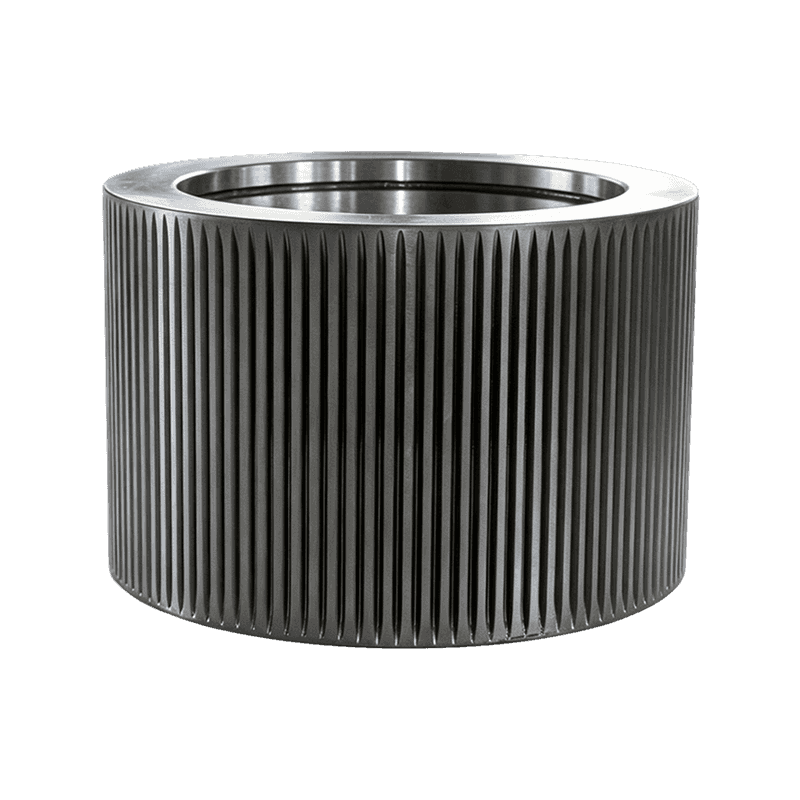
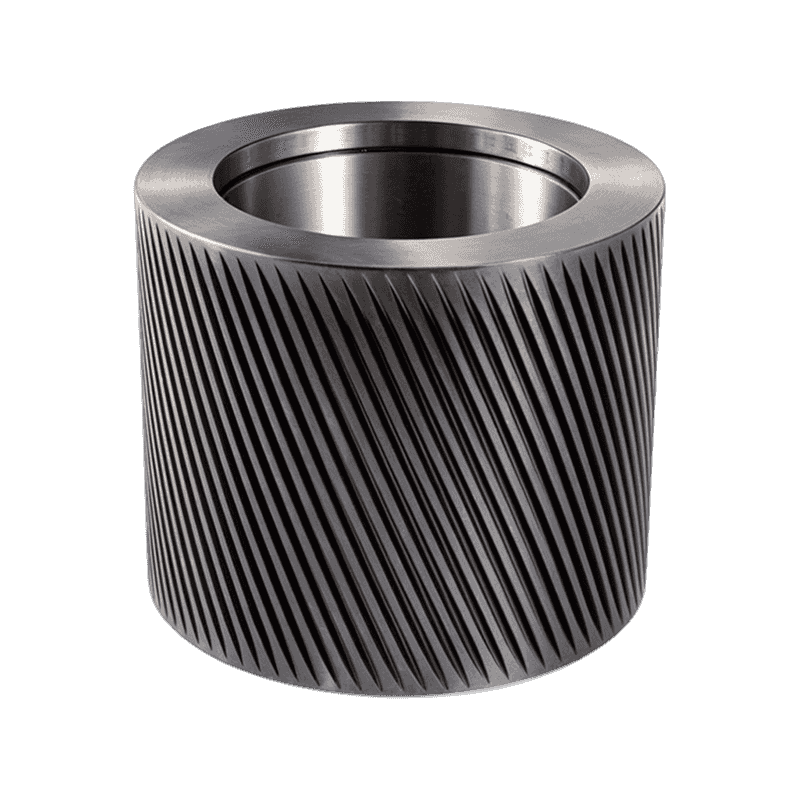 Coquille de rouleau à granulés en acier à roulement GCr15/100Cr6 Forgées à partir d'acier au chrome à haute teneur en carbone et traitées thermiquement pour une granulation sous haute contrainte, ces coques de rouleaux conservent leur profil de dents beaucoup plus longtemps que l'acier au carbone ordinaire dans la biomasse abrasive ou dans le cadre d'alimentation. Voir le produit →
La géométrie des dents est la moitié de l’appariement que les acheteurs oublient. Les coques à dents incurvées mordent de manière plus fiable les matériaux glissants ou fibreux et les répartissent sur toute la largeur de la matrice, et la différence se manifeste sous forme de capacité pour la même charge du moteur. Critères de construction, d'usure et d'achat pour un ensemble complet ensemble de rouleau de pression sont présentés dans un guide distinct.
 Coque de rouleau à dents incurvées pour moulin à granulés Une coque de rouleau à dents en arc pour les broyeurs à granulés à filière annulaire qui saisit les matériaux glissants ou fibreux de manière plus fiable et les répartit sur toute la largeur de la filière, améliorant ainsi la capacité et la qualité des granulés avec la même charge de moteur. Voir le produit →
Cinq façons éprouvées sur le terrain de prolonger la durée de vie des filières annulaires
L’échec prématuré du dé est généralement dû au processus autour du dé plutôt qu’au dé lui-même, et cinq habitudes en empêchent la plupart.
- Insérez la matrice doucement : les nouveaux alésages laissent le foret rugueux, donc rincez la presse avec un matériau huileux de mauvaise qualité pendant la première demi-heure.
- Maintenez l'écart entre les rouleaux à 0,1-0,3 mm : un meulage plus serré métal sur métal, un élargissement plus large laisse passer le matériau sans compression.
- Conditionnez avant de compresser : la purée sèche et cuite à la vapeur se comporte comme une pâte à broyer, alors amenez la température et l'humidité au point idéal de la formulation.
- Dégagez les bouchons de la bonne manière : utilisez une dérive douce ou une perceuse avec des tarauds légers, car les entrées en forme de champignon dues au martelage rétrécissent de façon permanente l'entrée.
- Conservez les matrices au sec et scellées : faites passer la farine huileuse après le cycle final, mettez la matrice dans un sac et gardez-la hors des sols humides, car la rouille dans les alésages tue rapidement une matrice stockée.
est un chiffre de planification normal. Les coques sont les pièces d'usure les moins chères, et les rendre minces pour retarder un changement constitue l'économie la plus coûteuse de la chambre.
Une liste de contrôle de précommande pour les matrices de broyeur à granulés
Une matrice mal arrivée coûte deux changements et jours de sortie, alors confirmez ces points par écrit avant de payer :
- Modèle de presse et code de matrice estampé de l'ancienne pièce
- Diamètre du trou, longueur efficace, épaisseur totale et angle de fraisage
- Nuance d'acier avec un certificat de dureté dans la fenêtre HRC 52-58
- Schéma de perçage adapté à la largeur de la coque du rouleau en service
- Taux de compression adapté à la formulation, pas un défaut du catalogue
- Coquilles de rouleaux de rechange, entretoises et slingers d'huile dans le même envoi
Les fournisseurs spécialisés dans les partenaires de port de la matrice facilitent cette clôture. Anhui Jindingsheng Machinery Co., Ltd., un fabricant d'ensembles de rouleaux et de rouleaux de pression basé à Guangde, Anhui, se présente comme un centre de service à guichet unique pour les pièces de presse à granulés et expédie aux États-Unis, au Japon, en Corée du Sud, au Vietnam, en France, au Bangladesh, en Russie et en Inde, de sorte que le matériel côté matrice et côté rouleau peut être spécifié ensemble.
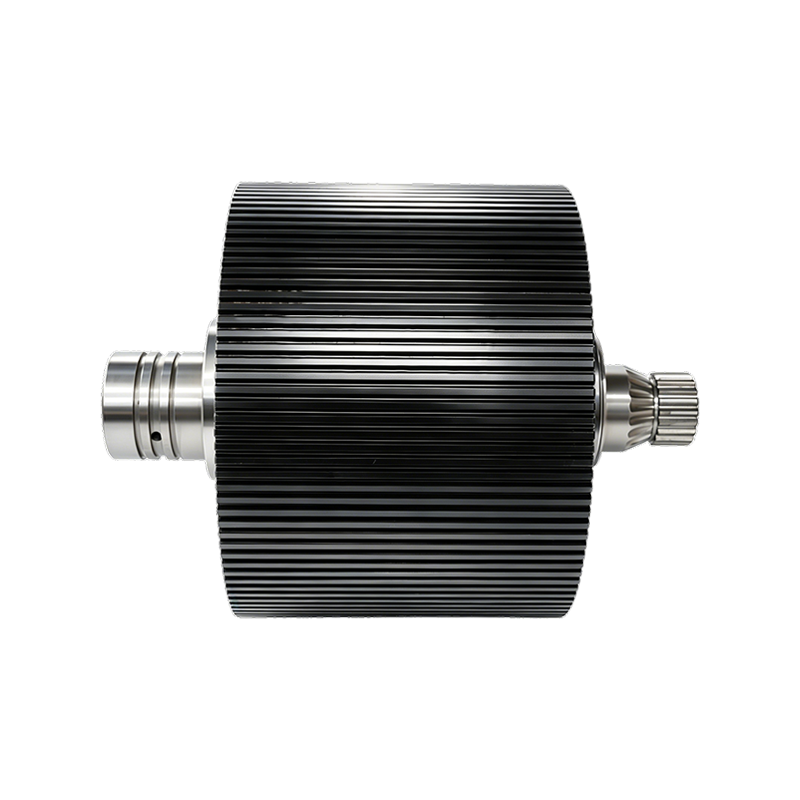
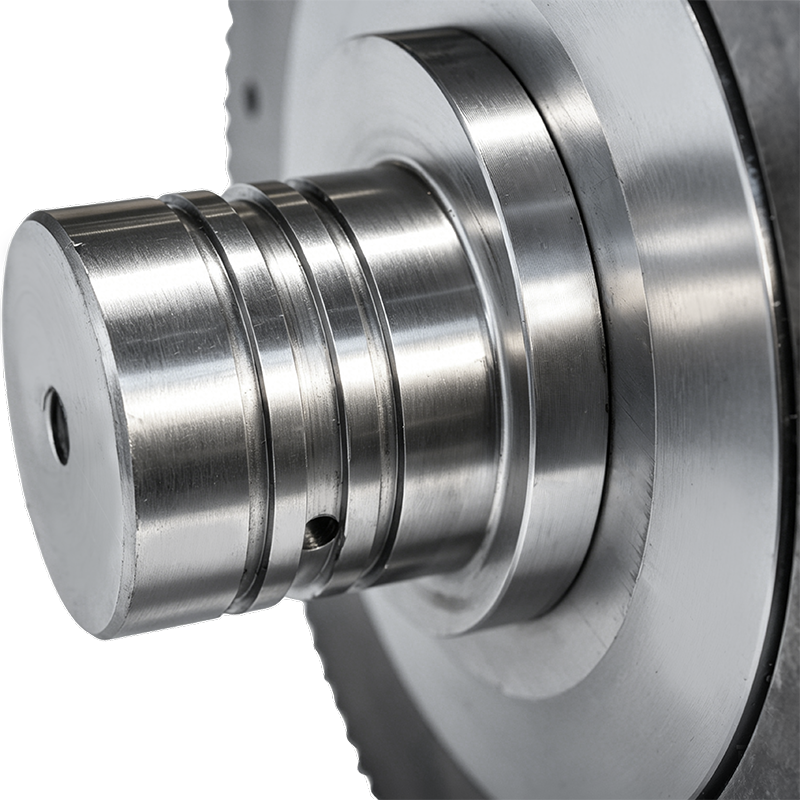 Ensemble de coque de rouleau de matrice d'anneau de broyeur à granulés Un ensemble de rouleaux complet avec une coque en acier allié, des roulements robustes et un joint multicouche, permettant de spécifier ensemble la matrice, les coques de rouleaux et le matériel d'entraînement pour former un seul système d'usure. Voir le produit →
En résumé : achetez la matrice, les coques de rouleaux et le matériel d'entraînement comme un seul système d'usure, et le coût par tonne diminue à chaque fois que vous utilisez une matrice.
Des réponses rapides pour les acheteurs présélectionnant du matériel pour matrices et rouleaux.
Foire aux questions
Combien de temps dure un moulin à granulés ?
Il n’y a pas de chiffre fixe. Les lignes d'alimentation rapportent généralement entre 800 et 1 500 heures de fonctionnement à partir d'une filière en acier inoxydable, tandis que la biomasse abrasive peut réduire considérablement cette durée. Suivez les tonnes et l'usure des trous en millimètres, et non en temps calendaire, et comparez les matrices en fonction du coût par tonne.
De quel taux de compression ma formulation a-t-elle besoin ?
Partez de la famille de produits : environ 9 :1 à 13 :1 pour la plupart des aliments du bétail, 5 :1 à 8 :1 pour le bois et la paille. Les pellets friables nécessitent un ratio plus élevé ; un moteur surchargé ou un étouffement nécessite un moteur plus bas.
Une seule filière peut-elle utiliser à la fois des aliments pour animaux et de la biomasse ?
Pas raisonnablement. Les aliments pour animaux et la biomasse nécessitent des diamètres de trous, des longueurs efficaces et des qualités d'acier différents, de sorte qu'une filière partagée compromet la dureté ou la capacité. La plupart des usines conservent une filière par famille de produits, huilée et scellée.
Les coquilles de rouleaux doivent-elles être changées avec la matrice ?
Oui, dès que l'usure est avancée. Une nouvelle matrice détecte le profil irrégulier des rouleaux usés en quelques jours, et la surface durcie de la coque protège la face de la matrice. Commander les deux ensemble supprime également un deuxième changement.
Entrez en contact
Suivez-nous
Liens rapides
Série de produits
Contactez-nous
Email : ysf@jindingsheng.com.cn
Address : N° 19, zone de concentration industrielle de la ville de Qiucun, ville de Guangde, ville de Xuancheng, province d'Anhui